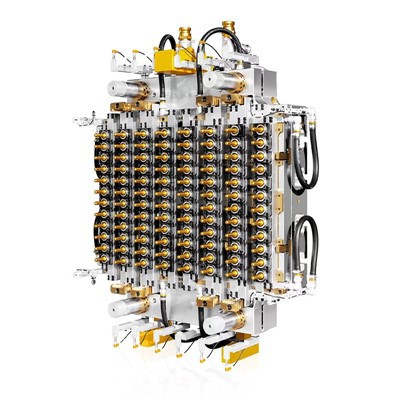
เฮ้! ฉันเป็นซัพพลายเออร์ของแม่พิมพ์พรีฟอร์มขวดเครื่องดื่มสำหรับสัตว์เลี้ยง และวันนี้ฉันอยากจะเจาะลึกหัวข้อที่สำคัญอย่างยิ่ง: แรงดันในการฉีดส่งผลต่อคุณภาพของพรีฟอร์มขวดเครื่องดื่มสำหรับสัตว์เลี้ยงในแม่พิมพ์อย่างไร
ก่อนอื่น เรามาพูดถึงแรงดันการฉีดกันดีกว่า ในกระบวนการสร้างพรีฟอร์มขวดเครื่องดื่มสำหรับสัตว์เลี้ยง แรงดันในการฉีดคือแรงที่ผลักวัสดุ PET ที่หลอมเหลวเข้าไปในโพรงแม่พิมพ์ มันเหมือนกับพลังที่อยู่เบื้องหลังในการนำวัสดุไปในที่ที่ต้องการ
ตอนนี้แรงดันการฉีดที่ต่ำเกินไปอาจทำให้เกิดปัญหามากมายได้ สิ่งที่ชัดเจนที่สุดประการหนึ่งคือการเติมที่ไม่สมบูรณ์ เมื่อความดันไม่สูงพอ PET ที่หลอมเหลวอาจไม่เข้าถึงทุกส่วนของโพรงแม่พิมพ์ สิ่งนี้นำไปสู่การขึ้นรูปขั้นต้นที่มีส่วนที่บางหรือหายไป ตัวอย่างเช่น คอหรือส่วนล่างของผลิตภัณฑ์ที่ขึ้นรูปขั้นต้นอาจไม่ได้ขึ้นรูปเต็มที่ ผลิตภัณฑ์ที่ขึ้นรูปขั้นต้นที่มีข้อบกพร่องเหล่านี้เป็นสิ่งที่ไม่ควรทำสำหรับการผลิตขวดเครื่องดื่มคุณภาพสูง จะไม่มีความแข็งแรงและรูปร่างที่เหมาะสม ซึ่งอาจส่งผลต่อประสิทธิภาพโดยรวมของผลิตภัณฑ์ขั้นสุดท้ายได้
ปัญหาอีกประการหนึ่งที่แรงดันการฉีดต่ำคือคุณภาพผิวงานไม่ดี ผลิตภัณฑ์ที่ขึ้นรูปขั้นต้นอาจมีพื้นผิวที่หยาบหรือไม่สม่ำเสมอ นี่ไม่ใช่แค่ปัญหาด้านความงามเท่านั้น พื้นผิวที่ขรุขระอาจส่งผลต่อความชัดเจนของผลิตภัณฑ์ที่ขึ้นรูปขั้นต้น ซึ่งเป็นสิ่งสำคัญสำหรับขวดเครื่องดื่มที่ผู้บริโภคต้องการเห็นผลิตภัณฑ์ด้านในอย่างชัดเจน นอกจากนี้ พื้นผิวที่ไม่ดีอาจทำให้พิมพ์ฉลากบนขวดได้ยากขึ้นในภายหลัง
ในทางกลับกัน แรงดันการฉีดที่สูงเกินไปก็มีข้อเสียเช่นกัน ปัญหาสำคัญประการหนึ่งคือแฟลช แฟลชเกิดขึ้นเมื่อวัสดุ PET หลอมเหลวบีบออกมาระหว่างครึ่งหนึ่งของแม่พิมพ์ โดยจะสร้างพลาสติกส่วนเกินบางๆ รอบๆ ขอบของผลิตภัณฑ์ที่ขึ้นรูปขั้นต้น การถอดแฟลชเป็นขั้นตอนพิเศษในกระบวนการผลิต ซึ่งเพิ่มเวลาและต้นทุน และหากไม่ได้ถอดแฟลชออกอย่างถูกต้อง ก็อาจทำให้เกิดปัญหาในระหว่างกระบวนการเป่าขึ้นรูปในภายหลังได้
แรงดันการฉีดที่สูงอาจทำให้เกิดรอยเค้นบนผลิตภัณฑ์ที่ขึ้นรูปขั้นต้นได้ เครื่องหมายความเค้นเหล่านี้เป็นจุดอ่อนในผลิตภัณฑ์ที่ขึ้นรูปขั้นต้น เมื่อเป่าผลิตภัณฑ์ที่ขึ้นรูปขั้นต้นลงในขวด จุดอ่อนเหล่านี้อาจทำให้ขวดแตกหรือรั่วได้ นี่เป็นปัญหาใหญ่สำหรับผู้ผลิตเครื่องดื่ม เนื่องจากอาจนำไปสู่การเรียกคืนผลิตภัณฑ์และสร้างความเสียหายต่อชื่อเสียงของแบรนด์
ดังนั้นการหาแรงดันการฉีดที่เหมาะสมก็เหมือนกับการเดินไต่เชือก จำเป็นต้องมีความเข้าใจที่ดีเกี่ยวกับวัสดุ PET การออกแบบแม่พิมพ์ และข้อกำหนดเฉพาะของขวดเครื่องดื่ม
เมื่อพูดถึงการออกแบบแม่พิมพ์ แม่พิมพ์ประเภทต่างๆ มีแรงดันการฉีดที่เหมาะสมแตกต่างกัน ตัวอย่างเช่น,แม่พิมพ์พรีฟอร์มสำหรับสัตว์เลี้ยงสำหรับขวดเครื่องดื่มอัดลมต้องสามารถทนต่อแรงกดดันจากของเหลวอัดลมภายในขวดได้ ดังนั้น ผลิตภัณฑ์ที่ขึ้นรูปขั้นต้นด้วยแม่พิมพ์เหล่านี้จะต้องมีความแข็งแรงและความหนาแน่นในระดับหนึ่ง ซึ่งมักจะหมายถึงแรงดันในการฉีดที่สูงขึ้นเล็กน้อยเมื่อเทียบกับแม่พิมพ์สำหรับเครื่องดื่มที่ไม่อัดลม
แม่พิมพ์พรีฟอร์ม PET สำหรับขวดน้ำมันมีความต้องการของตัวเองด้วย ขวดน้ำมันจะต้องทนทานต่อน้ำมันและมีสิ่งกีดขวางที่ดีเพื่อป้องกันการรั่วซึม จำเป็นต้องปรับแรงดันการฉีดสำหรับแม่พิมพ์เหล่านี้เพื่อให้แน่ใจว่าผลิตภัณฑ์ที่ขึ้นรูปขั้นต้นมีความหนาและโครงสร้างที่เหมาะสมเพื่อให้ตรงตามข้อกำหนดเหล่านี้
ของเราแม่พิมพ์พรีฟอร์ม PET 96 ช่องได้รับการออกแบบให้มีประสิทธิภาพสูง ด้วยช่อง 96 ช่อง จึงสามารถผลิตผลิตภัณฑ์ที่ขึ้นรูปขั้นต้นได้จำนวนมากในรอบเดียว อย่างไรก็ตาม นี่ยังหมายความว่าความดันการฉีดจะต้องกระจายอย่างสม่ำเสมอทั่วทั้งฟันผุ หากแรงดันไม่กระจายอย่างเหมาะสม บางช่องอาจสร้างผลิตภัณฑ์ที่ขึ้นรูปขั้นต้นที่มีข้อบกพร่อง ในขณะที่บางช่องปกติปกติดี สิ่งนี้สามารถนำไปสู่ผลผลิตโดยรวมที่ลดลงและต้นทุนการผลิตที่สูงขึ้น
เพื่อหาแรงดันการฉีดที่เหมาะสมที่สุด เรามักจะเริ่มต้นด้วยการทดสอบเบื้องต้น เราใช้แรงดันการฉีดที่แตกต่างกันและติดตามคุณภาพของผลิตภัณฑ์ที่ขึ้นรูปขั้นต้นอย่างใกล้ชิด เราพิจารณาปัจจัยต่างๆ เช่น อัตราการบรรจุ ผิวสำเร็จ และการมีอยู่ของข้อบกพร่อง จากการทดสอบเหล่านี้ เราสามารถปรับแรงดันการฉีดได้
เรายังคำนึงถึงอุณหภูมิของวัสดุ PET ด้วย ความหนืดของ PET หลอมเหลวจะเปลี่ยนไปตามอุณหภูมิ อุณหภูมิที่สูงขึ้นจะทำให้วัสดุมีของเหลวมากขึ้น ซึ่งอาจต้องใช้แรงดันในการฉีดน้อยลง ในทางกลับกัน อุณหภูมิที่ต่ำกว่าจะทำให้วัสดุมีความหนืดมากขึ้น ดังนั้นจึงอาจจำเป็นต้องใช้แรงดันการฉีดที่สูงขึ้น
นอกจากแรงดันในการฉีดแล้ว ปัจจัยอื่นๆ ในกระบวนการฉีด-ขึ้นรูปยังมีปฏิกิริยาด้วย ตัวอย่างเช่น ความเร็วในการฉีดจะส่งผลต่อความเร็วที่ PET หลอมเหลวจะเติมเข้าไปในโพรงแม่พิมพ์ หากความเร็วของการฉีดเร็วเกินไป อาจทำให้เกิดความปั่นป่วนในแม่พิมพ์ ซึ่งอาจทำให้เกิดข้อบกพร่องในผลิตภัณฑ์ที่ขึ้นรูปขั้นต้นได้ และระยะเวลาในการทำความเย็นก็มีความสำคัญเช่นกัน หากผลิตภัณฑ์ที่ขึ้นรูปขั้นต้นเย็นเร็วเกินไปหรือช้าเกินไป อาจส่งผลต่อโครงสร้างภายในและคุณภาพของผลิตภัณฑ์ที่ขึ้นรูปขั้นต้นได้
ในฐานะซัพพลายเออร์แม่พิมพ์พรีฟอร์มขวดเครื่องดื่มสำหรับสัตว์เลี้ยง เราพยายามช่วยเหลือลูกค้าให้ได้รับผลลัพธ์ที่ดีที่สุดอยู่เสมอ เราไม่เพียงนำเสนอแม่พิมพ์คุณภาพสูงเท่านั้น แต่ยังให้การสนับสนุนด้านเทคนิคเพื่อช่วยเพิ่มประสิทธิภาพกระบวนการฉีดขึ้นรูปอีกด้วย เราเข้าใจดีว่าการได้รับแรงดันการฉีดที่เหมาะสมเป็นกุญแจสำคัญในการผลิตผลิตภัณฑ์ที่ขึ้นรูปขั้นต้นคุณภาพสูง ซึ่งจะทำให้ขวดเครื่องดื่มดูดีและใช้งานได้ดี
หากคุณอยู่ในธุรกิจทำขวดเครื่องดื่มและกำลังมองหาซัพพลายเออร์แม่พิมพ์พรีฟอร์มขวดเครื่องดื่มสำหรับสัตว์เลี้ยงที่เชื่อถือได้ เรายินดีที่จะพูดคุยกับคุณ ไม่ว่าคุณจะต้องการแม่พิมพ์สำหรับเครื่องดื่มอัดลม ขวดน้ำมัน หรือเครื่องดื่มประเภทอื่นๆ เรามีความเชี่ยวชาญและผลิตภัณฑ์ตรงตามความต้องการของคุณ ติดต่อเราเพื่อเริ่มการสนทนาเกี่ยวกับความต้องการเฉพาะของคุณ และวิธีที่เราสามารถช่วยคุณปรับปรุงคุณภาพของผลิตภัณฑ์ที่ขึ้นรูปขั้นต้นของคุณ


อ้างอิง
- สมิธ เจ. (2018) เทคโนโลยีการฉีดขึ้นรูปสำหรับผลิตภัณฑ์พลาสติก สำนักพิมพ์: สำนักพิมพ์เอบีซี
- จอห์นสัน อาร์. (2020) ศาสตร์แห่งการผลิตพรีฟอร์ม PET วารสารการผลิตพลาสติก, 15(2), 45 - 56.